Металлическая деталь на производстве стоит дорого не из-за сырья, а из-за обработки: фрезеровка, закалка, шлифовка съедают время и бюджет. Технические пластики решают часть этих задач быстрее и дешевле, при этом по износостойкости и прочности не уступают металлу в узлах с умеренной нагрузкой. Разберёмся, какой материал подходит под конкретную деталь.
Полиацеталь в узлах трения и точной механике
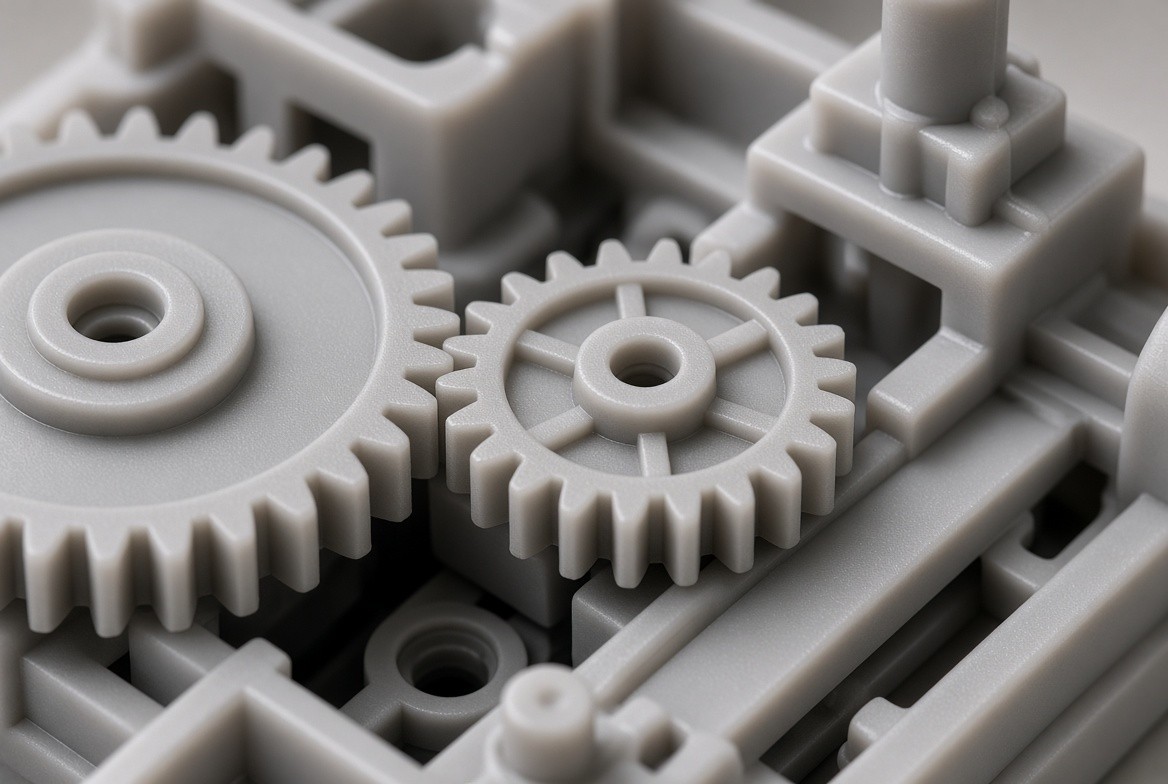
эртацетал — материал с низким коэффициентом трения и стабильными размерами при перепадах температуры. Из него делают зубчатые колёса, втулки, направляющие, корпуса насосов. Деталь сохраняет геометрию после механической обработки без последующей усадки, поэтому подходит для точных узлов, где важен зазор в сотые доли миллиметра.
Материал выпускают в двух основных модификациях — гомополимер (POM-H) и сополимер (POM-C). Первый жёстче и прочнее на разрыв, второй лучше переносит химическое воздействие и влажность. Выбор зависит от среды эксплуатации: если деталь контактирует с водой или моющими составами, сополимер прослужит дольше.
Полиамид для нагруженных деталей и подшипников скольжения
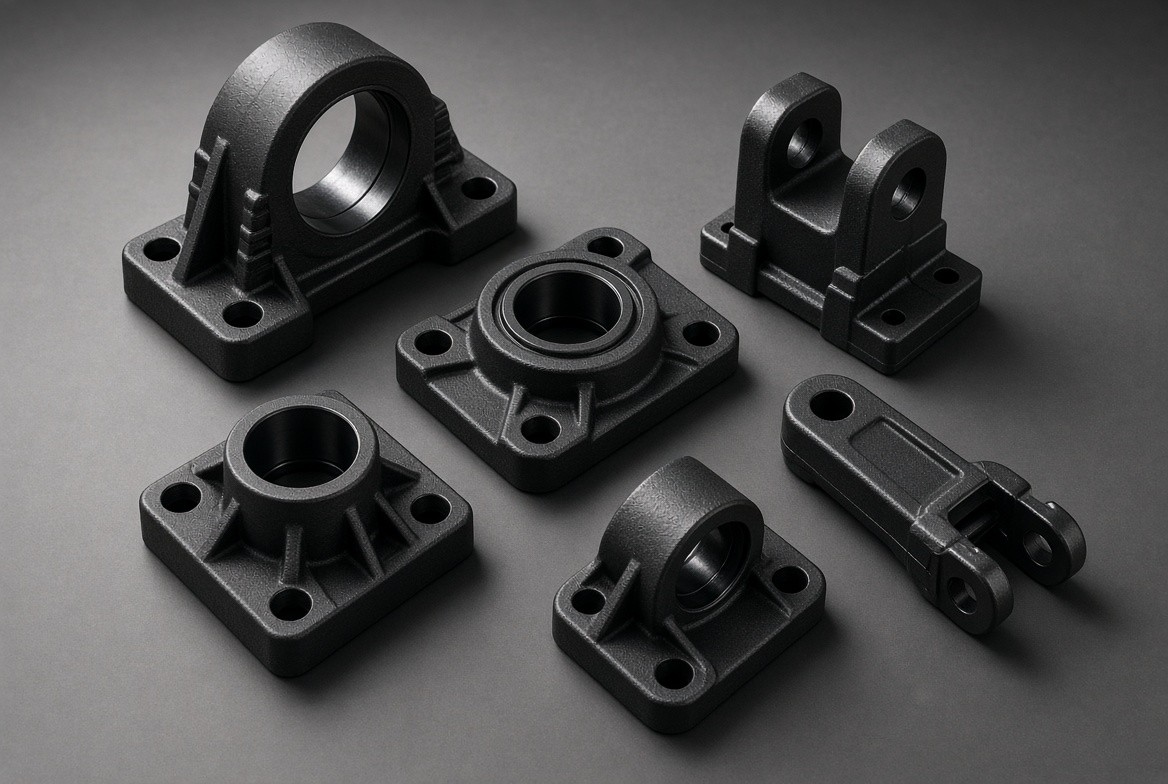
эрталон выдерживает ударные и статические нагрузки лучше полиацеталя, но требует внимания к влагопоглощению: при контакте с водой размеры заготовки меняются на доли процента, и это нужно учитывать при расчёте допусков. Материал применяют для подшипников скольжения, роликов конвейеров, прокладок в редукторах, деталей пищевого оборудования.
Полиамид литьевого производства и полиамид, полученный методом отливки в форму (капролон), отличаются структурой. Литьевой материал однороднее по плотности, капролон — дешевле при больших толщинах заготовки. Для деталей с толщиной стенки свыше 50 мм капролон предпочтительнее по цене при сопоставимых характеристиках.
ПВХ для химически агрессивных сред
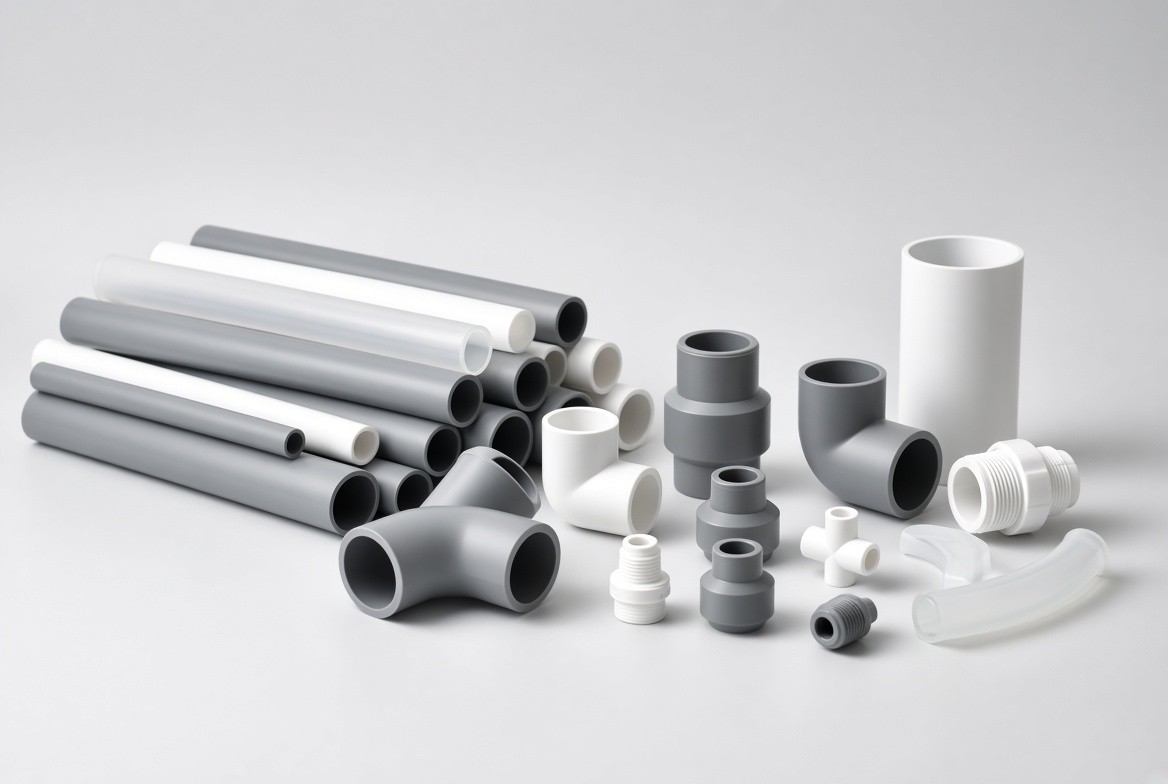
стержень pvc не горит без постороннего источника пламени и устойчив к кислотам, щелочам, большинству растворителей. Это делает материал стандартом для деталей химического оборудования: клапанов, фитингов, элементов запорной арматуры, каркасов для гальванических ванн.
Жёсткий ПВХ плохо переносит отрицательные температуры — при минус 10 °C и ниже материал теряет пластичность и становится хрупким на удар. Для уличного оборудования и холодных цехов стоит рассматривать другие полимеры или модификации с добавками ударопрочности.
Как выбрать материал под конкретную деталь
Перед заказом стоит оценить деталь по нескольким параметрам:
- рабочая температура узла — от неё зависит стабильность размеров;
- наличие ударных нагрузок — полиамид переносит их лучше полиацеталя;
- контакт с химическими веществами — здесь приоритет у ПВХ;
- требования к точности геометрии — полиацеталь даёт минимальную усадку;
- толщина заготовки — влияет на выбор между литьевым и отлитым в форму материалом.
Ошибка на этом этапе оборачивается переделкой детали или её ускоренным износом. Технолог, который рассчитывает узел, обычно запрашивает у поставщика сертификат на партию и данные о плотности конкретной марки — показатели у разных производителей отличаются на 3–5%, и для прецизионных деталей это существенно.
Заготовки и форматы поставки
Листы, плиты, стержни и трубы поставляются в стандартных размерах, под заказ режут по чертежу. Для мелкосерийного производства выгоднее брать готовый сортамент и дорабатывать на месте, для крупной партии — заказывать раскрой у поставщика, это снижает отходы материала на 10–15%.
Склад с широким запасом размеров сокращает срок поставки до нескольких дней вместо недель ожидания производства партии. Для предприятий с плановым ремонтом оборудования это критично: простой станка из-за отсутствия детали обходится дороже самого материала.
Если нужна консультация по подбору марки пластика под конкретный узел или расчёт партии под чертёж, свяжитесь с менеджерами по телефону или через форму на сайте — подберут материал с учётом нагрузки, температуры и среды эксплуатации детали.